Linguagem
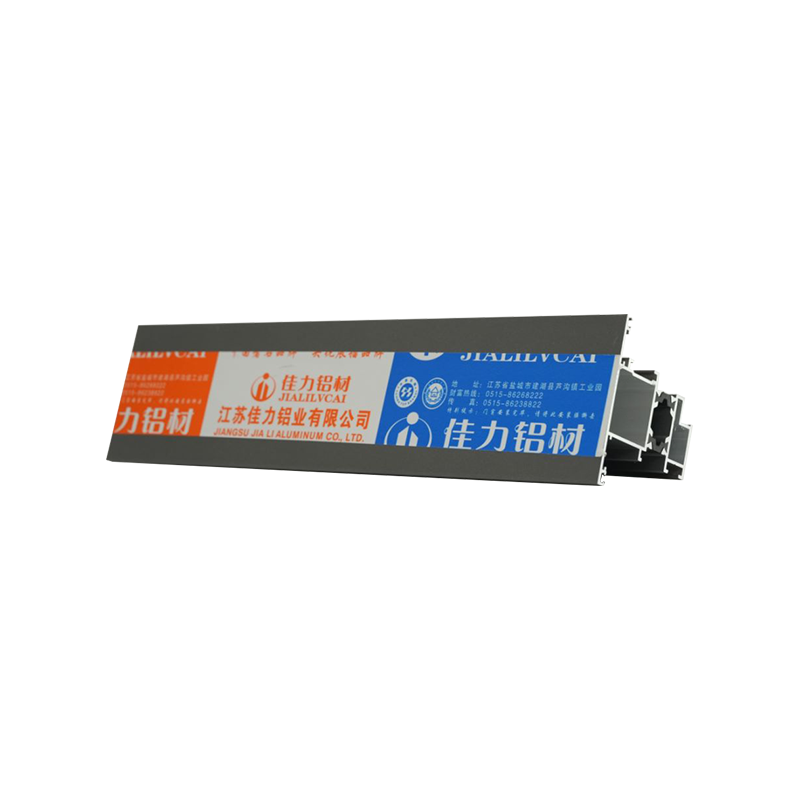
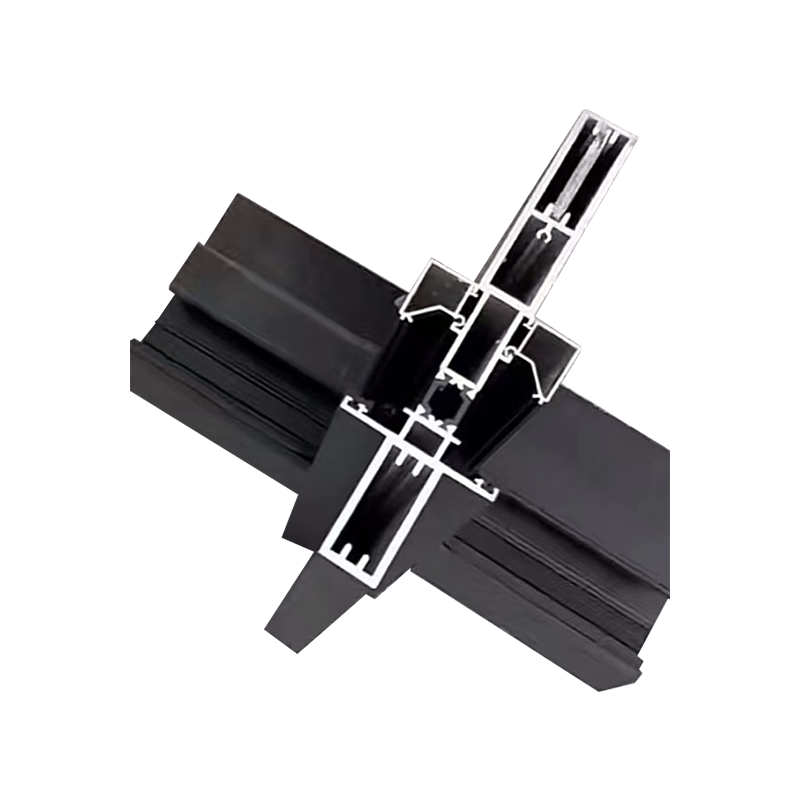
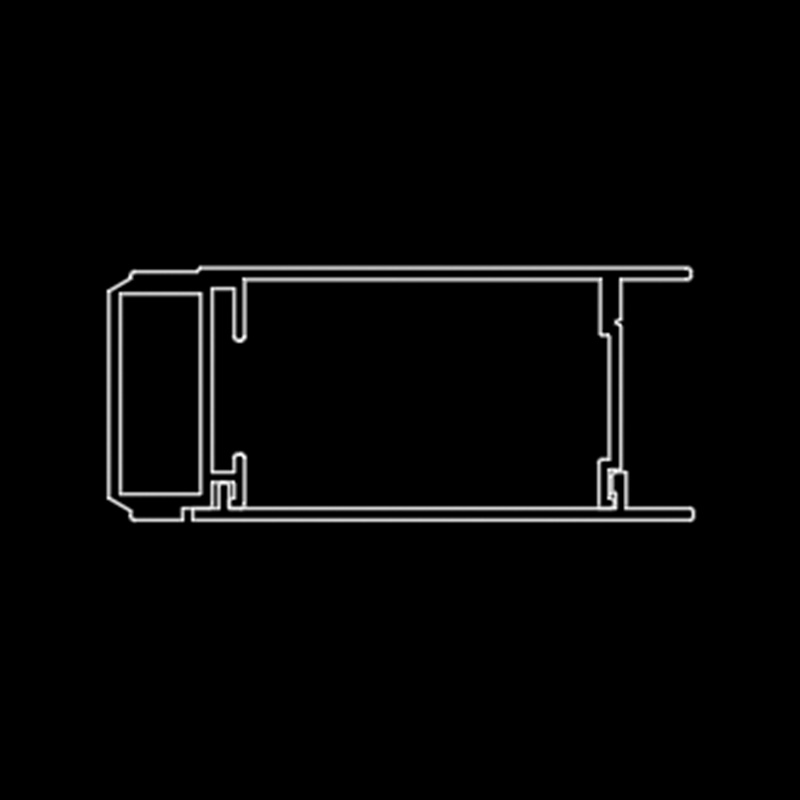
Não domínio da automação industrial e dos invólucros especializados de alto ciclo, a escolha do material da estrutura não é apenas uma decisão estrutural – é uma variável de desempenho. Perfis de alumínio extrudado foram além da estrutura básica para se tornarem o principal facilitador da precisão de movimento, distribuição de carga e vedação ambiental. Esta análise disseca a lógica de engenharia por trás de geometrias de perfis especializados, com foco em perfil de alumínio para porta telescópica , perfil de alumínio tipo manga , e sua integração em completo sistemas de portas deslizantes .
1. Geometrias de perfil central para portas com movimento otimizado
A distinção funcional entre portas industriais básicas e sistemas especializados de alto desempenho reside na mecanismo de intertravamento e acompanhar interação . Três famílias de perfis dominam este espaço de engenharia:
1.1 Perfis telescópicos multipistas
Projetado para aberturas onde a altura livre é limitada, mas a largura do vão é substancial, perfis telescópicos multipista operam em painéis sobrepostos sincronizados. Cada folha contém um canal dedicado que se aninha no perfil adjacente, atingindo taxas de abertura de até 80% da largura total. O perfil de alumínio para porta telescópica normalmente incorpora um canal C para rolos guia e uma ranhura de vedação de bulbo reforçada para manter diferenciais de pressão de ar em ambientes de sala limpa.
1.2 Estilos tipo manga e escadas interligadas
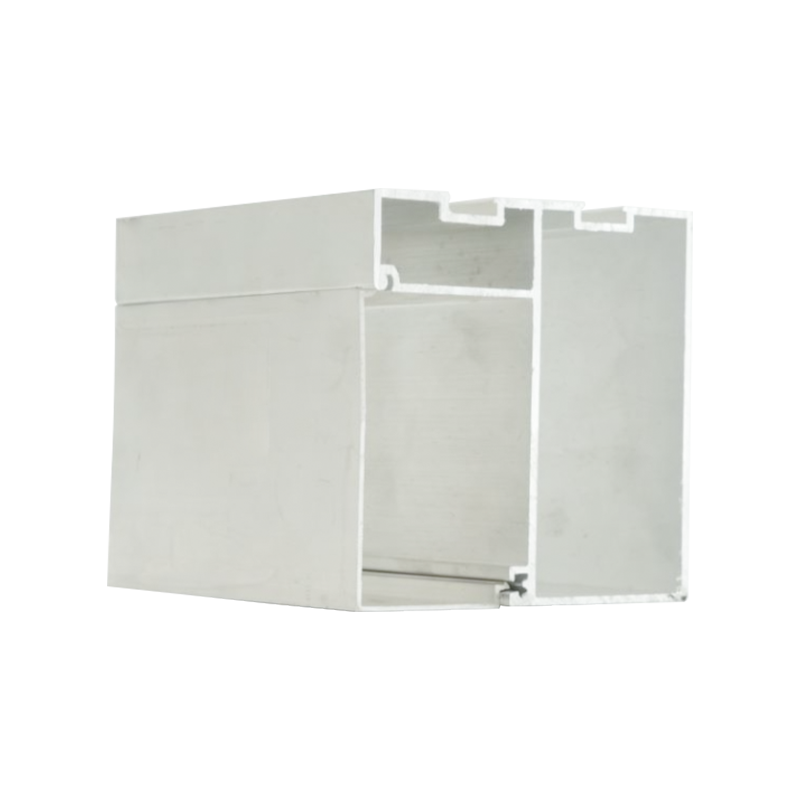
Onde a segurança e a infiltração aérea são críticas, perfil de alumínio tipo manga e stiles de porta interligados forneça uma vedação de labirinto. O design da luva envolve uma câmara externa oca que recebe uma extrusão interna menor, criando uma ruptura térmica e uma barreira física contra poeira. Os pilares interligados empregam uma geometria de gancho e recesso: sob carga de vento ou diferencial de pressão, o gancho gira para dentro do recesso, travando automaticamente as folhas da porta sem ferragens adicionais.
2. Engenharia de sistemas de portas deslizantes: do trilho à folha
Um integrado sistema de porta deslizante requer quatro subcomponentes interdependentes: perfis de trilhos aéreos, carros de rolos, extrusões de folhas e guias inferiores. A falha em qualquer elemento único leva a emperramento, desgaste excessivo ou descarrilamento.
2.1 Perfis de via aérea e trilhos guia para serviço pesado
Perfis de via aérea são normalmente projetados como uma seção oca fechada com uma ranhura em T invertida ou canal C. A geometria distribui a carga das rodas do carrinho através de dois flanges de contato, reduzindo a carga pontual. Para aplicações de alto ciclo (50.000 ciclos/ano), trilhos de guia para serviços pesados incorporar uma inserção de aço inoxidável resistente ao desgaste coextrudada na trilha de alumínio. Esta construção bimetálica aumenta a vida útil em 300% em comparação com o contato puro alumínio-aço, conforme verificado por testes de desgaste linear sob cargas pontuais de 200 kg.
2.2 Extrusões automáticas de portas deslizantes
A ascensão das entradas automatizadas acionadas por sensores deu origem a uma classe específica de extrusões automáticas de portas deslizantes . Esses perfis incluem pistas incorporadas para acionamentos por correia síncrona e canais embutidos para sensores de fita magnética. Uma característica importante do projeto é a câmara oca assimétrica – maior no lado do acionamento para acomodar o acoplamento do motor, menor no bordo de fuga para manter o equilíbrio. Os dados dos testes de ciclo mostram que as extrusões com guias de correia integradas reduzem a amplitude da vibração lateral em 0,7 mm em comparação com acessórios de correia adaptados.
Desempenho Comparativo: Extrusões Padrão vs. Extrusões Especializadas
| Parâmetro | Canal C padrão | Perfil Telescópico / Manga |
|---|---|---|
| Peso máximo da porta (kg) | 120 | 280 |
| Infiltração de Ar (m³/h/m @ 50Pa) | 8.5 | ≤2,1 |
| Ciclos Operacionais (sem revisão) | 25.000 | 75.000 |
| Opção de ruptura térmica | No | Poliamida integral |
3. Detalhe da moldura da porta deslizante: precisão nas juntas e tolerâncias
O detalhe da moldura da porta de correr é muitas vezes o determinante negligenciado da confiabilidade a longo prazo. As estruturas industriais diferem dos sistemas residenciais em três aspectos críticos: rigidez das juntas de canto, geometria de transição da soleira e acomodação de expansão.
3.1 Engenharia de Juntas de Canto
Para sistemas deslizantes de serviço pesado, os cantos em esquadria com suportes internos de aço inoxidável superam as juntas básicas de porta de parafuso por um fator de 2,5 em rigidez torcional. A extrusão da moldura inclui uma bolsa dedicada de 10 mm x 3 mm para um suporte de canto oculto, permitindo o pré-tensionamento da junta. Quando apertado corretamente (15-18 Nm para fixadores M8), a estrutura mantém a quadratura dentro de 0,5 mm por metro, mesmo após 100.000 ciclos de operação.
3.2 Integração de peitoril e guia
Guias inferiores para sistema de porta deslizantes deve resistir ao acúmulo de detritos enquanto fornece restrição lateral. O ideal detalhe da moldura da porta de correr utiliza um canal guia embutido que fica 3-5 mm abaixo do nível do chão, com uma placa de cobertura de alumínio removível. Este design permite o acesso para limpeza, mantendo ao mesmo tempo uma altura baixa de 12 mm para o tráfego de carrinhos ou paletes. Relatórios de campo industrial indicam que canais-guia embutidos reduzem o desgaste do bloco-guia em 60% em comparação com trilhos montados em superfície em ambientes de fabricação.
- Geometria Anti-Elevação: Extrusões de guia suspensas com borda recortada de 15 graus evitam o deslocamento das folhas sob pressão negativa do vento.
- Selos climáticos compressíveis: Vedações EPDM de durômetro duplo (base 60 Shore A, borda 30 Shore A) instaladas na cavidade da luva alcançam permeabilidade ao ar Classe 4 de acordo com EN 12207.
- Lacunas de expansão: As extrusões da estrutura com mais de 4 metros incorporam uma emenda de expansão oculta com capacidade de deslocamento de 8 mm para acomodar o movimento térmico.
4. Matriz de Seleção para Aplicações Industriais
A escolha do tipo de extrusão correto requer o mapeamento das demandas do aplicativo para os recursos de perfil. A matriz a seguir orienta os engenheiros no processo de decisão com base na frequência do ciclo, no ambiente e na carga.
Melhor para: portas de hangar, grandes divisórias de armazém, câmaras de ar para salas limpas. Fornece proporção telescópica de 1:3 com 40% menos espaço livre.
Ideal para: armazenamento refrigerado (até -30°C), produção farmacêutica, ambientes com muita poeira. Alcança vazamento de ar ≤1,2 m³/h/m.
Melhor para: Portas deslizantes externas, regiões propensas a furacões, entradas de tráfego intenso. Suporta pressão de vento de 2,5 kPa sem travas auxiliares.
Ideal para: linhas de montagem automatizadas, sistemas de lavagem de carros, portas de manuseio de bagagem. Avaliado para 1,5 milhão de ciclos com carga de 800 kg/m.
5. Benchmarks de desempenho de materiais e superfícies
Perfis extrudados para sistemas de portas especializados não são de liga 6063 genérica. As aplicações de nível industrial exigem ligas 6061-T6 ou 6005A-T6 com limite de escoamento mínimo de 240 MPa. O tratamento de superfície é igualmente crítico:
- Anodização (Classe AA15): Espessura de 15 mícrons, adequada para exposição UV interna ou moderada. Dureza 350-400HV.
- Revestimento em pó de poliéster (80-100 mícrons): Necessário para ambientes costeiros ou químicos. A resistência à névoa salina excede 1.000 horas de acordo com ASTM B117.
- Revestimento de fluorocarbono (PVDF): Para extrema poluição UV e industrial. Mantém a cor e o brilho após 10 anos de exposição ao ar livre.
Dados do Caso: Resistência à Corrosão em Ambientes Agressivos
Um estudo comparando perfis 6063-T5 não tratados, anodizados e com revestimento em pó em uma instalação de produção de fertilizantes (alta amônia e umidade) mostrou que após 18 meses, extrusões não tratadas exibiam corrosão por pite em 0,3 mm de profundidade. Os perfis anodizados apresentaram menor ataque superficial (0,05 mm), enquanto os perfis revestidos a pó não tiveram perda de material mensurável. Para extrusões automáticas de portas deslizantes operando perto de estações de lavagem, recomenda-se o revestimento de PVDF para evitar a corrosão galvânica de fixadores diferentes.
6. Protocolos de Instalação e Manutenção
Mesmo o perfil de alumínio extrudado mais avançado terá um desempenho inferior sem a instalação correta e manutenção periódica. A lista de verificação a seguir representa as melhores práticas do setor para sistema de porta deslizantes :
Instalação: Lista de verificação de tolerância crítica
- Retilineidade da pista da plataforma: desvio máximo de 1,5 mm em 6 m de comprimento (alinhamento a laser).
- Prumo vertical dos caixilhos laterais: dentro de 2 mm por 3 m de altura.
- Ajuste excêntrico dos rolos: pré-carga até 75% da deflexão máxima recomendada.
- Engajamento de degraus entrelaçados: sobreposição de 5-7 mm no centro dos pilares.
Cronograma de Manutenção (Aplicações de Alto Ciclo)
- Mensalmente: Limpar detritos da pista; inspecione os flanges dos rolos em busca de pontos planos.
- Trimestralmente: Verifique todos os fixadores M6/M8 quanto à retenção de torque; lubrifique as guias de náilon com spray de silicone seco.
- Anualmente: Meça o desgaste do trilho-guia (substitua se o desgaste exceder 0,8 mm de profundidade); inspecione as tiras de vedação da junta da luva.
7. Perguntas frequentes: Perfis extrudados de engenharia para portas deslizantes e telescópicas
Q1: Qual é o vão máximo sem suporte para um trilho de perfil de alumínio para porta telescópica?
A1: Para um perfil de trilho padrão para serviços pesados (80 mm de largura x 60 mm de altura), o vão máximo sem suporte entre os suportes de suspensão é de 2,4 metros ao suportar um peso de porta de até 400 kg. Para vãos maiores devem ser especificados suportes intermediários ou perfis reforçados de dupla alma. As diretrizes de engenharia sugerem deflexão ≤ L/500 sob carga total para evitar emperramento do rolo.
Q2: Como os perfis de alumínio tipo luva conseguem rupturas térmicas sem comprometer a resistência?
A2: Os perfis tipo manga utilizam um sistema de “estrutura de poliamida”: duas câmaras de alumínio separadas são unidas por tiras de poliamida reforçadas com vidro (25-35% de fibra de vidro). Esta construção reduz a condutividade térmica de 210 W/mK (alumínio) para aproximadamente 0,25 W/mK no ponto de ruptura. O intertravamento mecânico mantém uma resistência à flexão de 180 N/mm², suficiente para a maioria das aplicações de portas industriais até -20°C.
Q3: Posso modernizar um sistema de porta deslizante padrão com trilhos-guia para serviços pesados?
A3: O retrofit só é viável se a extrusão da pista existente tiver uma interface de montagem compatível (normalmente uma ranhura em T de 20 mm ou um assentamento plano de 40 mm). Os novos trilhos para serviços pesados exigem um engate mais profundo das rodas (12 mm versus 8 mm) e, muitas vezes, uma largura de via mais larga. Os fabricantes aconselham a substituição de todo o conjunto da esteira suspensa para garantir a geometria correta dos rolos e a distribuição da carga. Retrofits parciais mostraram um aumento de 70% na vibração lateral em velocidades acima de 0,5 m/s.
Q4: Qual é o prazo de entrega típico para perfis telescópicos multitrilha personalizados?
A4: Para extrusões personalizadas (matrizes de seção transversal exclusiva), a fabricação de ferramentas requer de 4 a 6 semanas. Execuções de extrusão de amostra (comprimentos de 3 a 5 metros) podem ser concluídas dentro de 2 semanas após a aprovação da matriz. A produção em massa (pedidos de 500 kg) normalmente é enviada de 4 a 6 semanas a partir da aprovação da amostra. As matrizes de perfil de alumínio para porta telescópica padrão estão amplamente disponíveis e podem ser enviadas em 10 a 14 dias.
Q5: Como calculo a espessura de parede necessária para uma escada de porta deslizante?
A5: A espessura mínima da parede (t) pode ser estimada usando: t = (P * W) / (2 * σ_allow * L) onde P é a pressão do vento (Pa), W é a largura da porta (m), σ_allow é a tensão admissível (normalmente 110 MPa para 6063-T6 com fator de segurança 2) e L é o comprimento do degrau (m). Para portas padrão de 3m x 2,5m em zona de vento de 1,5 kPa, a espessura mínima da parede é de 2,2 mm. A maioria dos perfis industriais usa 2,5-3,0 mm para incorporar ranhuras de montagem.
Q6: As extrusões automáticas de portas deslizantes são compatíveis com operadores pneumáticos?
A6: Sim, mas a extrusão deve incluir um canal de cilindro pneumático dedicado - normalmente uma cavidade fechada de 30 mm x 20 mm com ranhuras de acesso para montagens de manilha. As extrusões de portas deslizantes automáticas padrão projetadas para operadores elétricos não possuem o reforço interno necessário para forças de impulso pneumáticas (que podem exceder 1.500 N a 6 bar). Solicite uma variante de perfil 'pronto para pneumático' com nervuras internas reforçadas e provisões de montagem.